Hotline0947 38 40 42

Emailsteelvinagroup@gmail.com

Hotline0947 38 40 42
Danh mục sản phẩm
Hỗ trợ trực tuyến
Tư vấn báo giá khách hàng
Ms.Diễm: Zalo 0383.048.156
Mr. Đức: Zalo 0947.38.40.42
22/09/2026 - 8:40 AMBan Biên Tập Steelvina 138 Lượt xem

 Ai trong nghành cũng biết mạ kẽm nhúng nóng là trùm chống gỉ rồi, dùng khóe khi cả nữa thế kỹ chả hỏng. Nhưng ngặt nổi, đẹp hay bền thì tới 7 phần nằm ở lúc anh em thiết kế và gia công ban đầu.

Bể kẽm nóng tới gần 460 độ C lận. Chỉ cần sơ ý một tí trong bản vẽ - quên cái lỗ thoát khí hay mối hàn kín bưng - là hàng nhúng xuống có khi nổ banh bể, nhẹ thì cong queo méo mó, đọng axit rỉ ngầm từ trong ra, hoặc bề mặt bám xỉ nhìn chán hẳn.

Thế nên này này mấy anh em kỹ sư bên Steelvina gom lại mấy quy tắc thực tế dựa theo chuẩn ASTM A385 với ISO 1461. Anh em cứ bám sát mấy lưu ý này mà làm từ đầu, vừa đỡ tốn tiền sửa sai, kịp tiến độ giao hàng mà mạ ra nước kẽm bao đẹp.

Nguyên tắc lỗ thoát khí và lỗ chảy kẽm (Venting & Draining)

Nói thật lòng với anh em, cái vụ trổ lỗ thoát khí với thoát kẽm này là sống còn, quan trọng nhất trong cả quy trình mạ luôn. Nguyên lý nó đơn giản lắm: Lúc dìm hàng xuống bể thì không khí bên trong phải có đường xì ra liền để kẽm lỏng tràn vô, còn lúc cẩu nhấc lên thì kẽm thừa với hóa chất phải tuôn sạch ra ngoài.
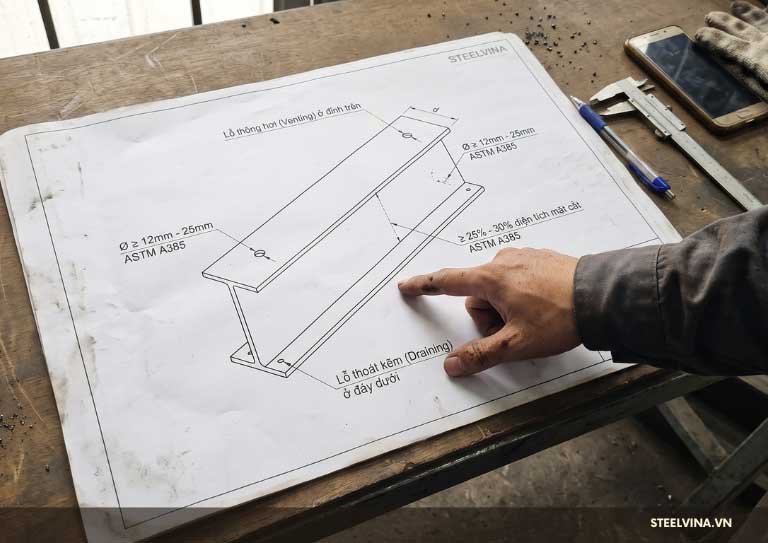
sơ đồ bố trí thoát kẽm và thoát khí cho kết cấu thép

Đừng bao giờ để khoang khí. Ống hộp hay bồn mà hàn bít bùng 100% đem đi nhúng là ăn đủ. Bể kẽm nóng tầm 450 độ lận, không khí bên trong giản nở đột ngột chẳng khác nào quả bom nổ chậm, nhúng xuống phát là nổ banh xác bể kẽm, vừa nguy hiểm tính mạng thợ đứng cạnh vừa nát hố đồ. Chưa kể nước hay hóa chất trợ dung mà còn đọng lại bên trong, gặp nhiệt độ đó nó sôi bùng thành hơi với áp suất cực lớn thì cực kỳ tai hại.

Khoét lỗ thì anh cứ cạnh theo mấy mẹo này:

  • Cứ canh hai góc đối chéo nhau mà đột. Lúc treo nghiêng chi tiết lên để nhúng, chỗ cao nhất làm lỗ xì khí, còn chỗ thấp nhất để kẽm chảy thoát ra ngoài.
  • Về kích thước, tổng diện tích lỗ mở tối thiểu cũng phải cỡ 25 đến 30% mặt cắt của cây hộp hay ống đó. Ống nhỏ tầm dưới 25ly, hoặc tiện nhất là lúc hàn mấy tấm gân tăng cứng bên trong thì vát góc (cắt góc) nó đi là kẽm tự chảy thông suốt.

Thiết kế mối hàn chuẩn cho mạ nhúng nóng

Khoản mối hàn này cũng phải dòm kỹ, vì hàn ẩu là kẽm bám không đều mà nhìn còn lem nhen nữa. 
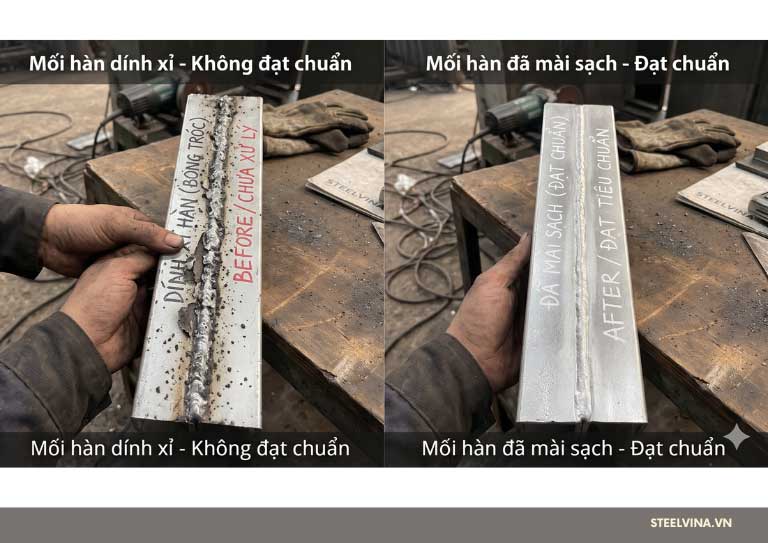
  • Cái cơ bản nhất: Xỉ hàn phải làm cho sạch tinh. Mấy cục xỉ bám lại đó axit tẩy không ăn  thua mà kẽm cũng chẳng dính vào đâu. Cho nên thợ hàn xong chịu khí gõ sạch, mài nhẵn hoặc bắn cát đi rồi hẳng chuyên qua xưởng mạ. Tốt nhất là cho chạy hàn MIG, MAG hoặc hàn TIG, vừa ngấu vừa sạch, chứ hàn que xỉ bắn tung tóe dính sâu mài mệt nghỉ.
  • Còn chuyên hàn kín hay hàn ngắt quảng thì tùy chỗ:
    - Chỗ nào hai tấm thép ốp đè lên nhau mà bản to, tốt nhất là kéo kín bo mép luôn. Đừng để hở kẻo axit lúc ngâm tẩy nó chui tọt vào trong kẽ. Tới lúc nhúng bể nóng, axit kẹt trong đó sôi bốc khói trắng nghi ngút, kẽm nổi rỗ lấm tấm nhìn xấu tệ.
    - TRường hợp khe hở lớn quá không bít kín hết được, thì thôi đừng ráng hàn lấp liếm. Chừa hẳn khe hở cỡ 2.5ly trở lên cho nó thông thoáng, để dung dịch tẩy với kẽm lỏng tự do trần vào rồi tự chảy ra hết là êm.

ảnh hưởng của gỉ hàn đến chất lượng mạ kẽm nhúng nóng

Kiểm soát thành phần hóa học của thép

Nhiều người cứ nghĩ thép nào đem nhúng kẽm ra cũng sang choang như nhau, nhưng thực tế không phải vậy đâu. Mạ ra có bóng đẹp hay không nó nằm ở thành phần trong cây thép từ đầu, nhất là lượng silic với photpho.

Dân trong nghề hay né cái gọi là "vùng Sandelin". Cứ hể Silic rơi vào tầm 0.04% đến 0.14% hoặc cao vọt qua mức 0.25% làm kẽm với sắt nó phản ứng giữ lắm, lớp hợp kim phát triển nhanh không hãm nổi. Kết quả là lớp mạ dày cộm lên một cách bất thường, bề mặt xám xịt nhìn như màu chì, sờ vào ráp ráp mà lại còn giòn tan, va quẹt nhẹ cái là tróc mảng ra liền.

Cho nên lúc chọn mác thép làm kết cấu, anh em ngó cái chứng chỉ CO/CQ xem thành phần một tí:

Đẹp nhất là kiếm loại thép có Silic dưới 0.04% và photpho dưới 0.02%, mạ ra nước kẽm sáng loáng, nhìn rất ưng mắt. Còn không thì chọn loại có silic nằm trong khoảng 0.15% đến 0.22% là an toàn, vừa bên vừa đỡ bị xỉn màu.
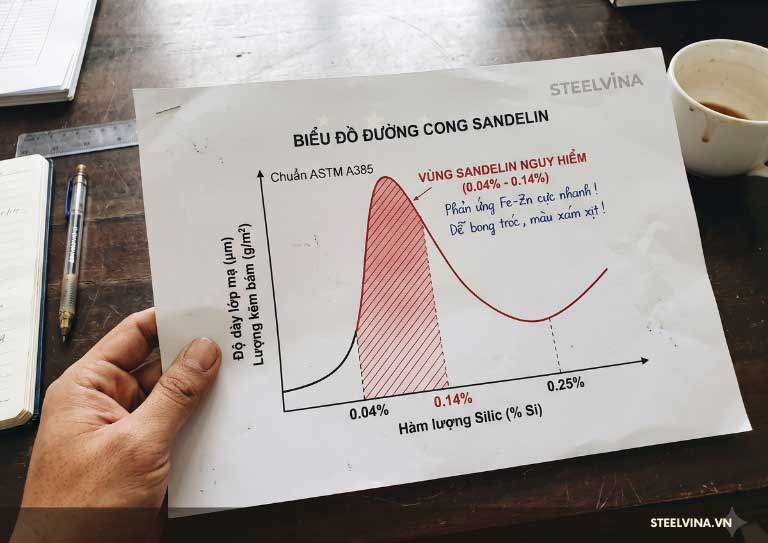
biểu đồ sandelin ảnh hướng đến các thành phần hóa học silic trong mạ kẽm

Thiết kế ren, bu - lông và chi tiết chuyển động

Mạ nhúng nóng xong thể nào nó cũng đắp thêm một lớp dày cỡ 45 đến 85 micron, thành ra mấy chỗ có ren hay khe khớp sẽ bị cộm lên thấy rõ. Không tính trước nước này là lúc đem về vặn không tài nào vào được.

  • Với ren ngoài như bu-lông thì cứ tiện theo dung sai chuẩn bình thường thôi. Nhưng vừa nhấc khỏi bể kẽm nóng là phải cho vô máy quay ly tâm liền, quay ít mù để nó văng hết kẽm thừa đọng ở mấy cái chân ren ra, không là nghẹt cứng.
  • Còn ren trong như con tán hay lỗ raro thì khác. Cách tiện nhất là mạ xong xuôi hết rồi mới đem đi taro lại, hoặc ngay từ đầu taro rộng hơn chuẩn một chút (oversize theo ASTM A5630 để trừ hao kẽm bám. Anh em đừng sợ ren trong bị rỉ, vì lúc siết chặt vào, lớp kẽm bên con bu-lông nó sẽ tự bảo vệ điện hóa luôn cho phần ren trong không mạ.
  • Riêng mấy cái khớp xoay, bản lề hay chốt trục thì nhớ chừa khe hở rộng rãi xíu, tính sao cho hở bán kính bèo nhất cũng phải 1.5 ly. Chừa chật quá mạ xong nó dính chặt vào nhau khỏi lắc kê gì luôn.

Checklist kỹ thuật trước khi giao kết cấu đi mạ kẽm

Trước khi cẩu hàng lên xe giao hàng sang bên xưởng mạ, anh em rà lại mấy điểm này một lượt cho chắc ăn:
  • Lỗ thông hơi với thoát kẽm: Đã khoan đủ hai đầu đối chéo nhau chưa, lỗ mở có đạt tầm 25% tiết diện ống không? Nhắc lại là tuyệt đối đừng để sót cái khoang kín nào, nhúng xuống nổ bể mạ là đền ốm.
  • Xỉ hàn với ba-vớ: Thợ đã mài nhẵn, gõ sạch bóng chưa? Mấy hạt xỉ hay vảy hàn mà còn bám lại thì mạ xong thể nào cũng lấm tấm đốm đen, bong tróc lem nhem.
  • Dầu mỡ, vết sơn đánh dấu: Tuyệt đối đừng lấy sơn dầu hay băng keo công nghiệp dán lên sắt. Muốn đánh dấu thì khắc số hoặc lấy loại sơn tan trong nước mà quẹt, chứ sơn dầu axit tẩy không ra, kẽm không bám vào đâu được.
  • Tai treo móc cẩu: Đã hàn sẳn điểm móc chưa, mối hàn tai treo có chịu lực tốt không? Phải có chỗ móc đàng hoàng thì bên mạ người ta mới treo nghiêng đúng góc để kẽm chảy róc được,
  • Độ hở ren với khớp xoay: Mấy chỗ chốt bản lề hay khớp chuyển động đã chừa hao ít nhất 1.5 ly chưa? Cứ trừ hao rộng ra một tí, chứ mạ xong kẽm nó cộm lên lại mắc công đem về đục đẽo mới ráp vừa.

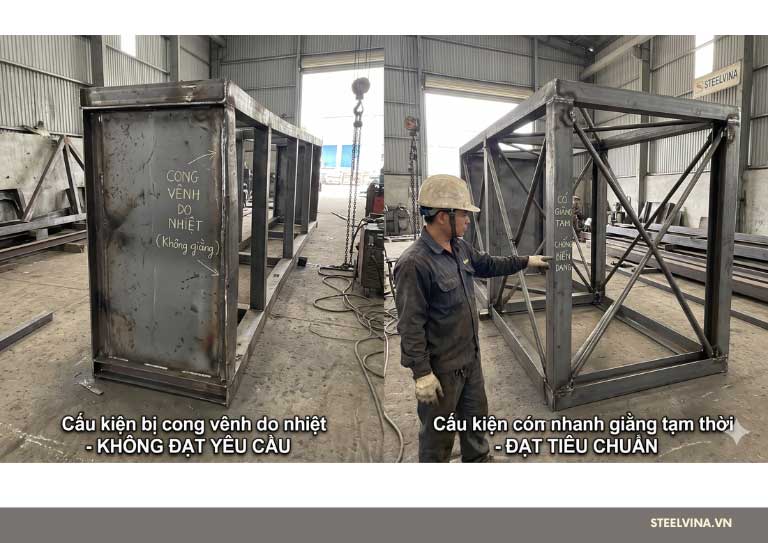
giải pháp công vênh khi mạ kẽm kết câus thép

Thao khảo: Quy trình mạ kẽm nhúng nóng

Dịch vụ mạ kẽm nhúng nóng tiêu chuẩn quốc tế tại Steelvina

Làm kết cấu thép mà muốn xài bền bỉ mấy chục năm ngoài trời thì khâu thiết kế từ đầu phải chuẩn cái đã, sai một ly là lúc nhúng kẽm cực lắm. Bên xưởng Steelvina thì dàn bể mạ làm quy mô lớn, quy trình kiểm tra chất lượng từ trước tới nay đều bám sát theo mấy chuẩn ASTM A123, A153 với ISO 1461 nên anh em khỏi lo chuyện hao hụt hay bong tróc.

Anh em gửi hàng qua bên mình thì cứ yên tâm mấy khoản này:

  • Cần coi bản vẽ cứ ới kỹ sư bên mình xem giúp, hoàn toàn miễn phí: Bản vẽ gia công đem qua, anh em kỹ sư Steelvina sẽ lướt lại từ đầu tới cuối, chỉ rõ chỗ nào cần đục lỗ thêm lỗ thoát khí, chỗ nào hàn dễ bị rút gây vênh để chỉnh lại trước khi đem xuống xưởng.
  • Hàng to hàng khó bên này nhận tuốt: Bể lớn nên mấy cây dầm dài ngoằng, hàng siêu trường siêu trọng, dàn khung bồn hay mớ ống hộp, phụ kiện cho bên điện lực, trụ viễn thông, hộ lan giao thông... Xưởng đều xử lý êm ru.

Khách hàng đang có nhu cầu gia côn mạ kẽm hoặc cập nhật giá nhúng kẽm nóng bên Steelvina mọi chi tiết xin vui lòng liên hệ qua số máy hotline hoặc đến trực tiếp tại nhà máy chúng tôi để được tư vấn hổ trợ ngay hôm nay.

Xem thêm: So sánh mạ kẽm điện phân và mạ kẽm nhúng nóng

Tin liên quan

Xem thêm:
  • ,

  • Bình luận:

    Video

    Cập nhật bảng giá sắt thép hôm nay


    Giấy chứng nhận đăng ký doanh số : 6000.746.170 của sở kế hoặc và đầu tư Thành Phố Hồ Chí Minh 

    Hotline0947 38 40 42

    Hỗ trợ trực tuyến 24/7