
 0947 38 40 42


Tóm tắt nội dung [Ẩn]
 0947 38 40 42
 steelvinagroup@gmail.com
0947 38 40 42
steelvinagroup@gmail.com
| Ms.Diễm: |  |
0383.048.156 |
| Mr. Đức: | |
0947.38.40.42 |
Tóm tắt nội dung [Ẩn]
Làm mấy công trình lớn như nhà xưởng, trạm sóng hay điện gió ngoài trời, sợ nhất là sắt thép bị rỉ sét. Kim loại mà xuống cấp thì cả công trình coi như đi tong.
Nếu tính về lâu dài, vừa tiết kiệm vừa đỡ mất công bảo dưỡng, người trong nghề vẫn chuộng nhất là mạ kẽm nhúng nóng.
Nói thì nghe đơn giản, nhưng để thép dãi dầu ngoài biển hay nằm phơi hóa chất mấy chục năm không suy suyển thì khau làm phải rất gắt. Sai một ly là lớp kẽm bong tróc ngay.
Dưới đây là từng bước mạ kẽm nhúng nóng chuẩn chỉ mà bên Steelvina bọn mình vẫn làm hàng ngày, bạn xem qua là hình dung được liền.
Mạ kẽm nhúng nóng thực ra hiểu đơn giản thế này: Cây thép sau khi được tẩy rửa sạch sẽ bề mặt thì thả chìm hẳn vào một bể kẽm đang nấu chảy, nóng tầm 445 đến 460 độ C.
Xuống đấy, nhiệt độ cao làm sắt với kẽm phản ứng nhiệt luyện kim với nhau luôn. Nó không đơn thuần là lớp sơn phủ dính hờ bên ngoài đâu, mà hau thằng ngấu vào nhau tạo thành mấy lớp hợp kim bám cực chắc từ trong lõi ra.
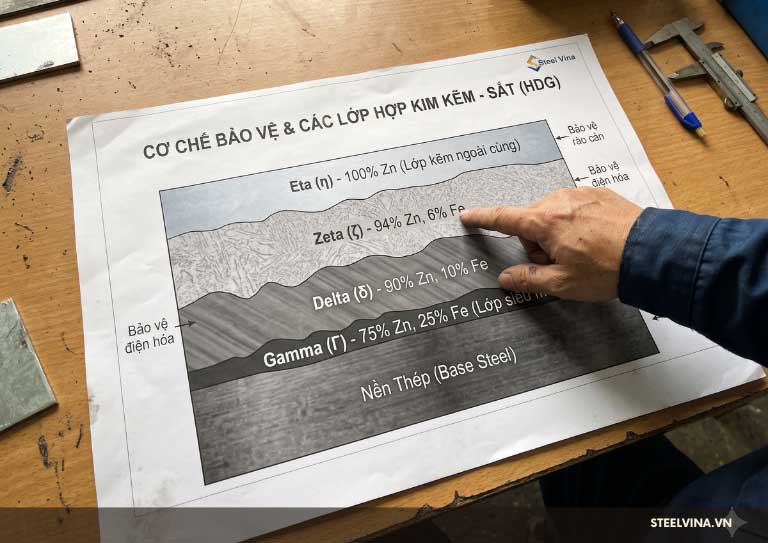
Thép mạ xong bền là nhờ hai cái hay:
Để làm ra mẻ thép mạ đạt chuẩn xịn như ASTM A123 hay TCVN 5408, xưởng phải chạy kỹ qua 7 bước. Nghe thì nhiều công đoạn, nhưng làm nghề lâu năm nhìn vào là thấy từng bước đều có lý do sống còn của nó cả.
Hàng về tới xưởng là phải ngó qua chứng chỉ, mác thép xem đúng chủng loại chưa, mặt thép có bị lỗi nặng không. Quan trọng nhất là mấy món dạng hộp, ống tròn hay bồn kin: Bắt buộc phải khoan lỗ thở và lỗ thoát kẽm. Không có mấy lỗ này, thả vào bể kẽm mấy trăm độ C là khí bên trong nở bung nổ tanh bành ngay, cực kỳ nguy hiểm. Xong xuôi thì dùng dây thép cột chặt lên mấy thanh đòn gá treo, canh góc nghiêng sao cho lúc nhúng xuống hay nhắc lên kẽm dễ chảy thoát ra ngoài nhất.
Hàng đem ngâm vào bể kiềm nóng tầm 50 đến 70 độ C khoảng mười, hai mươi phút. Khâu này cốt để luộc sạch hết dầu cán nguội, mỡ bôi trơn dính lúc gia công. Thép còn nhờn mỡ thì mấy khâu sau coi như vứt.
Vớt khỏi bể tẩy dàu là phải sục ngay qua bể nước sạch cho trôi hết xà phòng, kiềm bám ngoài. Mục đích chính là giữ cho bể axit ở bước sau không bị hỏng hóa chất.
Đưa cả giàn qua bể axit HCL tầm 10-15%. Cứ để nó tự ăn mòn, cắn sạch hết vảy cán với mấy vết rỉ sét đỏ quạch cho trơ hẳn cốt thép trắng phau ra. Ăn xong lôi lên lại phải xối qua bể nước sạch lần nữa, rửa sạch bằng hết axit thừa và muối cặn bám bên ngoài.
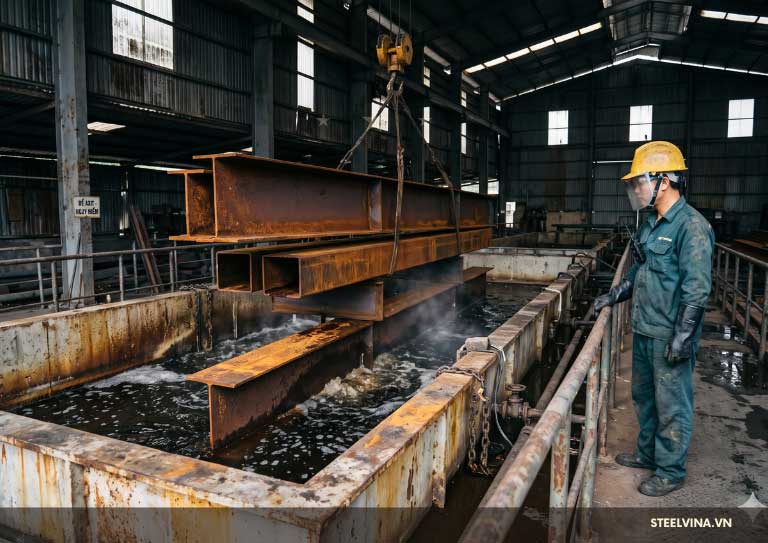
Bước này cực kỳ quan trọng: nhúng qua một bể hóa chất gọi là trợ dung (kẽm amoni clorua) nóng tầm 60 - 80 độ C. Lớp này quét sạch nốt những chấm oxit li ti còn sót lại, chống thép bị ố vàng trở lại khi gặp gió, đồng thời giúp kẽm lỏng bám ăn vào thép mượt hơn. Nhúng xong đưa qua buồng sấy cho nóng và khô rang. Phải khô tiệt nước, chứ để ướt mà thả vào bể kẽm sôi là kẽm nổ bắn tung tóe bỏng người liền.
Đây là nhân vật chính. Cả giàn thép được hạ từ từ xuống bể kẽm lỏng tinh khiết ngót nghét 450 độ C. Ngâm một lúc cho thép nóng ran bằng nhiệt của bể, sắt với kẽm ngấu vào nhau tạo thành lớp mạ. Lúc chuẩn bị cẩu lên, thợ phải đứng gạt hét váng bọt, tro bụi trên bề mặt bể. Cẩu kéo lên phải thật đều tay và đúng tốc độ, kéo ẩu là kẽm chảy ướt lòng thòng hoặc đóng cục xấu hoắc.
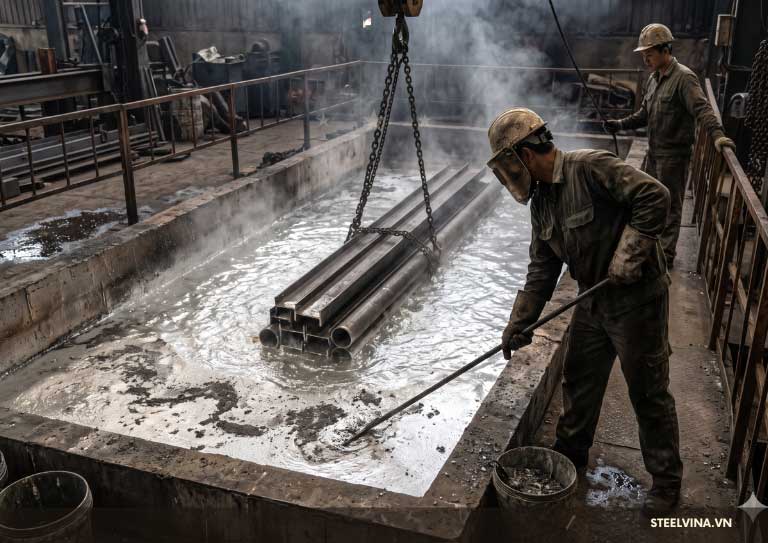
Vừa rra khỏi lò kẽm nóng ran là nhúng ngay vào bể nước làm nguội có pha chất thụ động hóa. Nước này giúp hạ nhiệt nhanh vào tạo lớp mangf mỏng chống "gỉ trắng" lúc xếp đống ngoài bãi hay chở trên đường. Cuối cùng đem phơi ráo, thợ cầm máy mài gọt sạch mấy cái riềm kẽm thừa, mạt nhọn ở mép cạnh hay lỗ bắt ốc là xong xuôi, sẳn sàng giao cho khách.
Nhiều người hay nghĩ lớp mạ kẽm dày hay mỏng là do mình muốn, nhưng thực tế nó lại ăn theo độ dày của chính cây thép và thành phần hóa học bên trong mác thép đó, nhất là lượng silic với photpho. Thép càng dày thì ngâm nhiệt giữ lâu, lớp kẽm bám càng dày, thép mỏng thì lớp mạ cũng mỏng theo để tránh biến dạng. Nếu đối chiếu theo mấy tiêu chuẩn kỹ thuật hay gặp trong nghành thì số liệu cụ thể sẽ như thế này:
| Tiêu chuẩn | Loại hàng áp dụng | Độ dày thép nền (t) | Độ dày mạ tối thiểu (µm) | Trọng lượng mạ tối thiểu (g/m²) |
| ASTM A123 (chuẩn Mỹ) | Thép kết cấu, thép hình, ống thép | Dưới 1.6 mm | 45 | 320 |
| 1.6 đến dưới 3.2 mm | 65 | 460 | ||
| 3.2 đến dưới 4.8 mm | 75 | 530 | ||
| 4.8 đến dưới 6.4 mm | 85 | 600 | ||
| Từ 6.4 mm trở lên | 100 | 705 | ||
| ASTM A153 (chuẩn mỹ) | Bu lông, ốc vít, long đền, phụ kiện ren, hàng đúc rèn | Tùy theo nhóm/ phân cấp chi tiết | 43 - 86 | 305 - 610 |
| TCVN 5408:2007 | Kết cấu thép gia công mạ kẽm ở Việt Nam | Từ 6.0 mm trở lên | 85 (trung bình) | 610 |
| AS/NZS 4680 (Chuẩn uucs / New Zealand) | Kết cấu thép cho thị trường Úc - New Zealand | Từ 6.0 mm trở lên | 85 (Trung bình) | 600 |
Nói nôm na cho dễ nhớ: nếu làm hàng kết cấu dày tầm 6 ly trở lên theo chuẩn Việt Nam hay Úc thì lớp kẽm phải ăn được tầm 85 micron trở lên mới đạt nghiệm thu; còn chuẩn Mỹ ASTM A123 với thép dày trên 6.4 ly thì đòi gắt hơn, phải ăn tới 100 micron. Còn riêng mấy món nhỏ như bu lông, ốc vít có tiện ren thì phải theo tiêu chuẩn riêng như A153, lớp mạ vừa phải để lúc về công trình vặn đai ốc vào không bị cộm hay kẹt ren.
Hàng làm xong muốn chở ra công trình mà tư vấn giám sát gật đầu ký biên bản liền thì khâu kiểm tra ở xưởng phải làm cho tới. Bên phòng QA/QC của Steelvina thường chốt sổ bằng 3 khâu rà soát chính này:
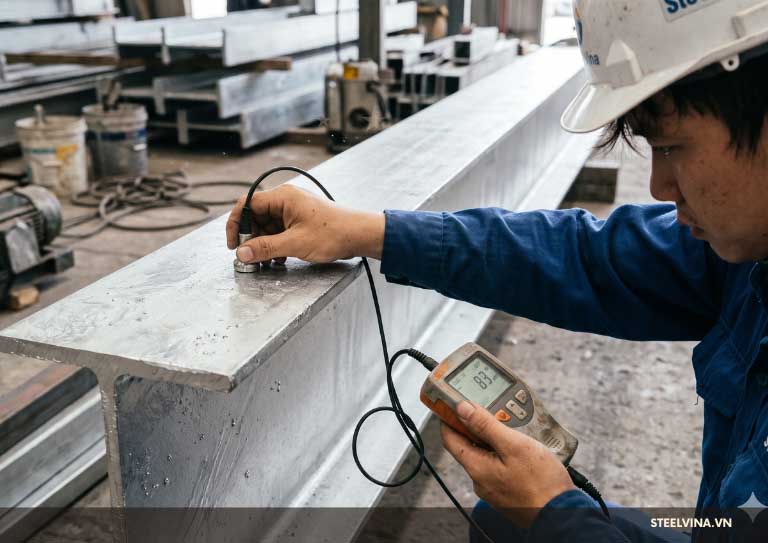
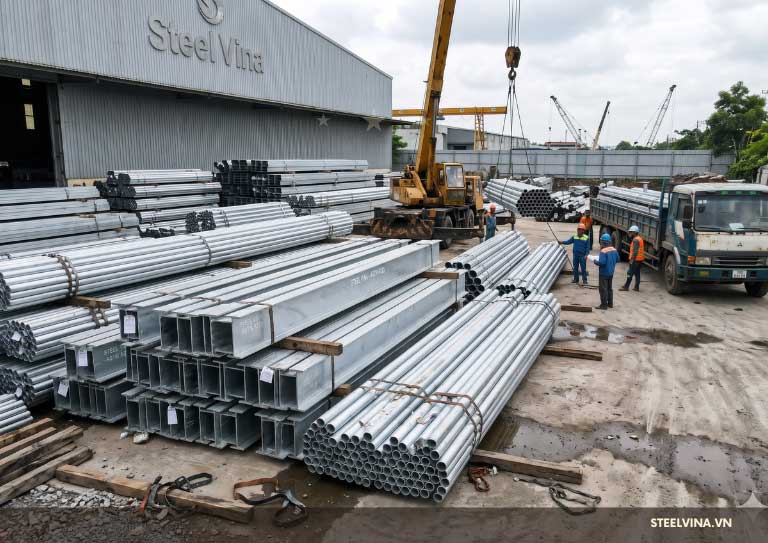
Nếu làm mạ kẽm chuẩn chỉ ngay từ đầu tuy tốn công một chút nhưng về sau cực kỳ nhàn. Cốt thép nằm cả chục năm ngoài trời vẫn trơ trơ, đỡ hẳn cái khoản năm nào cũng phải cho người đi cạo rỉ quét sơn lại, tính ra tiết kiệm được một đóng tiền bảo dưỡng cho chủ đầu tư.
Anh em kỹ sư hay bên nhà thầu đang vướng chỗ đục lỗ thoát khí, thoát kẽm trên bản vẽ, hoặc cần lấy báo giá mạ kẽm nhúng nóng nhanh cho kịp chạy dự toán, cứ nhắn trực tiếp đến phòng kinh doanh hoặc call ngay để được hổ trợ trực tiếp ngay hôm nay nhé.
Xêm thêm:
Cập nhật bảng giá sắt thép hôm nay