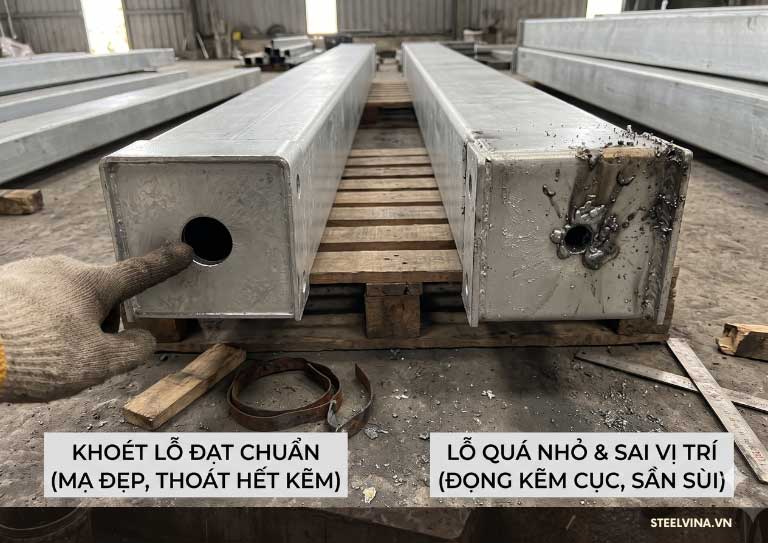
Đi mạ kẽm nhúng nóng, khâu trổ lỗ thông khí với lỗ xả kẽm là chuyện sống còn, không thể coi thường được. Thả khối thép hàn kín mít vào cái bể kẽm sôi ùng ục tầm 450 độ C, không khí bên trong giản nở cực nhanh. Không có chỗ thoát thì áp suất tăng vọt, nó nổ toác cây thép ra ngay, vừa hỏng đồ vừa dễ gây tại nạn cho thọ đứng lò. Còn nếu khoét lỗ bé quá hoặc đặt sai chỗ, kẽm lỏng chảy vào không thoát ra hết, nó đọng thành cục sần sùi vừa nặng thép vừa xấu hoắc.
Để anh em kỹ sư thiết kế với mấy bác thợ xưởng gia công cho đúng chuẩn nghiệm thu ngay từ đầu, bên Steelvina bọn mình gom lại toàn bộ nguyên tắc và cái bảng tra kích thước lỗ theo chuẩn ASTM A385 với TCVN 5408 ở dưới đây. Anh em cứ nhìn theo số liệu đó mà khoét, đảm bảo vừa an toàn vừa ra sản phẩm đẹp mắt.
Vì sao lại bắt buộc phải khoét lỗ thông khí và lỗ thoát kẽm?
Khi thả một cây thép hàn kín mít xuống cái bể kẽm đang sôi sùng sục tầm 450 độ C, chuyện gì sẽ xảy ra ? Hai thứ diễn ra gần như ngay tức khắc:
-
Đầu tiên là không khí bên trong nóng lên cực nhanh rồi giãn nở ra. Nếu mình không chừa đường cho nó thoát, áp suất bên trong nén căng như qua bom. Nhẹ thì xé toác đường hàn làm móp méo cả cây thép, nặng thì nổ tung ngay trong bể mạ, kẽm sôi bắn tung tóe cực kỳ nguy hiểm cho anh em thợ đứng lò.
-
Thứ hai là chuyện lưu thông. Cây thép đâu phải chỉ nhúng mỗi kẽm, nó còn phải lội qua bể tẩy dầu, ngâm axit rồi nhúng trợ dung nữa. Có lỗ mở ra thì mấy thứ dung dịch đó với kẽm lỏng mới ùa vào tráng sạch
Thành ra, chịu khó đục lỗ chuẩn chỉ ngay từ đầu thì được lợi đủ đường:
-
Ống thép hay hộp kín được kẽm ăn đều tăm tắp từ trong ra ngoài, không sợ mục ruỗng từ trong ruột mục ra.
-
Kẽm lỏng chảy thoát sạch sẽ, không bị đọng thành tảng hay ngâm đầy bụng kẽm bên trong. Vừa giữ đúng tải trọng thiết kế của cây thép, vừa đỡ tốn thêm tiền kẽm thừa vô ích.
-
Quan trọng nhất là anh em lò yên tâm, không lo nổ bậy bạ, hàng làm ra đẹp mắt mà bàn giao cho chủ đầu tư cũng nhẹ cả đầu.
Nguyên tắc vàng khi thiết kế vị trí lỗ mạ kẽm
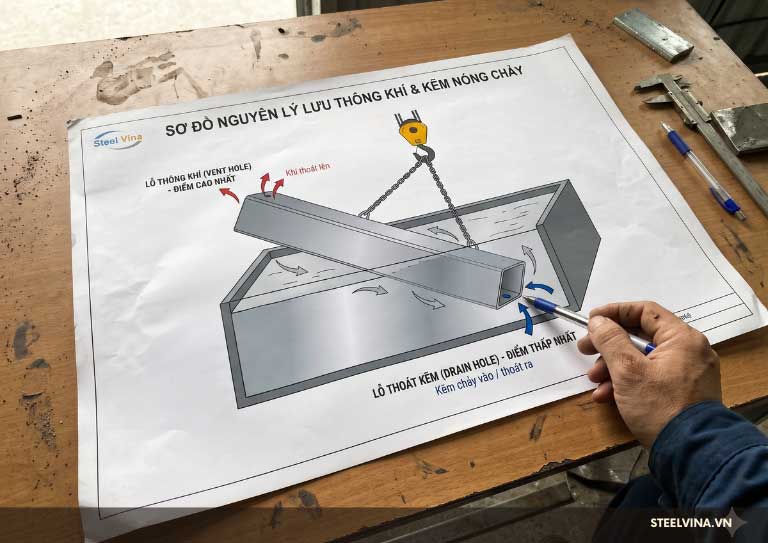
Lúc thả cây thép vào bể mạ, cẩu trục bao giờ cũng phải treo nghiêng chứ không ai thả ngang phè phè cả. Muốn kẽm với không khí chạy ra chạy vào êm ru theo cái thế nghiêng đó, anh em chỉ cần kỹ kỹ 3 nguyên tắc này khi đột lỗ:
-
Cứ điểm cao nhất với điểm thấp nhất mà canh: Lúc nhúng xuống, phần nào nhô cao nhất thì mở lỗ thông hơi ở đó để hơi nóng với khí bên trong có đường xì thẳng ra ngoài. Còn chỗ nào chúc xuống thấp nhất thì đục lỗ xả, để lúc cẩu kéo ngược lên khỏi bể, kẽm lỏng theo cái dốc đó mà chảy tuột hết về lại bể, không bị giữ lại giọt nào.
-
Khoét chéo góc nhau: Mấy cây thép hộp hay ống tròn mà hai đầu đã hàn bịt bản mã kín, chớ có đục cùng một bên. Cứ khoét một lỗ góc này ở đầu trên, thì đầu dưới phải trổ xéo sang góc đối diện bên kia. Đặt so le chéo cánh như vậy thì kẽm mới tạo thành luồng chảy quét sạch từ đầu này sang đầu kia được.
-
Phải khoét sát mép, sát góc: Lỗi xả là phải trổ sát rạt vào cái bản mã hay mặt bích bị đầu, càng sát càng tốt. Nhiều bác thợ ngại hoặc lười, khoét thụt lùi vào trong một hai phân, thế là toi. Nó tạo thành một cái hốc lửng như cái túi, kẽm chảy tới đó bị chặn lại rồi đóng tảng cứng ngắc bên trong, vừa tốn kẽm vừa làm nặng thêm cây thép mà chả giải quyết được gì.
Bảng tra kích thước lỗ thoát kẽm chuẩn ASTM A385
Tính theo chuẩn ASTM A385 của Mỹ thì tổng diện tích mấy cái lỗ thở với lỗ xả kẽm cộng lại phải ăn được tấm 25% đến 33% diện tích mặt cắt ngang của cây thép. Nói sách vỡ thế thôi chứ ra xưởng thì cứ canh theo cỡ hộp với ống mà đục cho nhanh.
|
Cỡ ống / Hộp |
Diện tích mặt cắt (cm²) |
Mũi khoan lỗ tối thiểu mỗi đầu |
Nếu không khoan thì vát góc bản mã |
|
Hộp từ 50 x 50 trở xuống ( hoặc ống ≤ D60) |
Dưới 25 |
Khoan lỗ ≥ 10 mm (hoặc làm 1 lỗ D12) |
Cát vát gốc 15 x 15 mm. |
|
Hộp 60 x 60 đến 90 x 90 |
36 - 81 |
Khoan 2 lỗ chéo góc ≥ 12 mm. |
Cát vát góc 20 x 20 mm. |
|
Hộp 100 x 100 đến 150 x 150 |
100 - 225 |
Khoan 2 lỗ chéo góc ≥ 16 mm |
Cát vát góc 25 x 25 mm |
|
Hộp 200 x 200 (hoặc ống ≥D200) |
trên 900 |
Tổng diện tích các lỗ gom lại phải đạt từ 25% tiết diện trở lên |
Khoét hẳn một ô to ngay tâm bản mã. |
Lưu ý: Nếu làm mấy cây cột hay dầm dài ngoằng trên 6 mét, chỉ đục hai đầu thôi là chưa đủ đâu. Phải chích thêm vài lỗ thở dọc theo thân ống, cứ cách tầm 2 đến 3 mét trổ một lỗ. Làm vậy để lúc nhúng xuống hay nhấc lên, hơi với kẽm ở khúc giữa có đường thoát ngay, không bị om hơi lại bên trong ruột.
Hướng dẫn khoét lỗ cho từng dạng kết cấu điển hình
Tùy vào từng loại kết cấu gia công mạ anh em chọn cách xử lý cho hợp lý, chứ không phải chỗ nào cũng đục giống nhau:
Thép hộp, thép ống hàn bịt bản mã (End Plates)
-
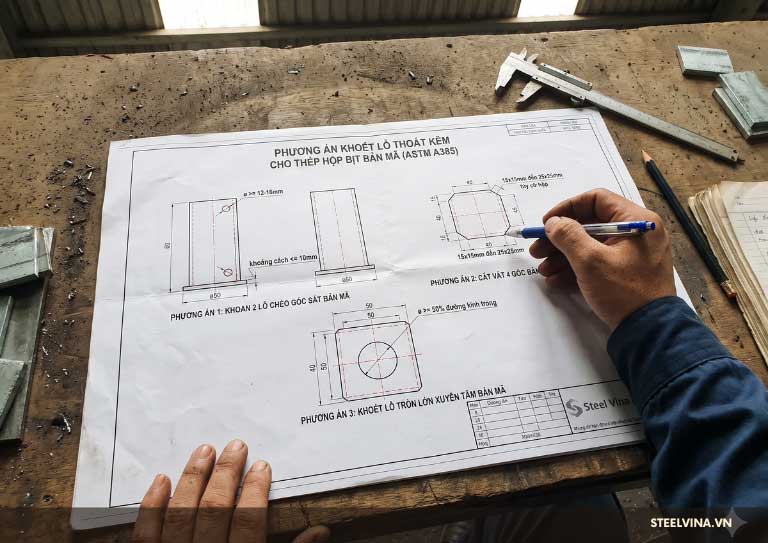
Khoét thẳng vào bản mã: Tiện nhất là đục một lỗ tròn tướng ngay giữa tâm (đường kính bét nhất cũng phải bằng một nữa lòng ống), hoặc không thì khoan hai lỗ so le sát mép ngoài.
-
Cắt vát góc: Nếu bản mã cắt vừa khít theo kích thước ngoài của cây thép hộp, trước khi đem đi hàn chế thì cho thợ xén vát 4 góc luôn. Vừa nhanh vừa đỡ mất công khoan.
-
Khoan trên thân thép: Trường hợp bản mã cần chịu lực lớn hoặc chi chít lỗ bắt bu lông, kỹ sư cấm không cho đục thêm, thì bắt buộc phải khoan lỗ trên thân cây thép. Nhớ là phải khoan thật sát đầu bịt, cách đường hàn bản mã cùng lắm là 10 mm thôi. Khoan lùi xa quá là kẽm đọng ngay.
Cấu kiện có gân tăng cứng, vách ngăn bên trong
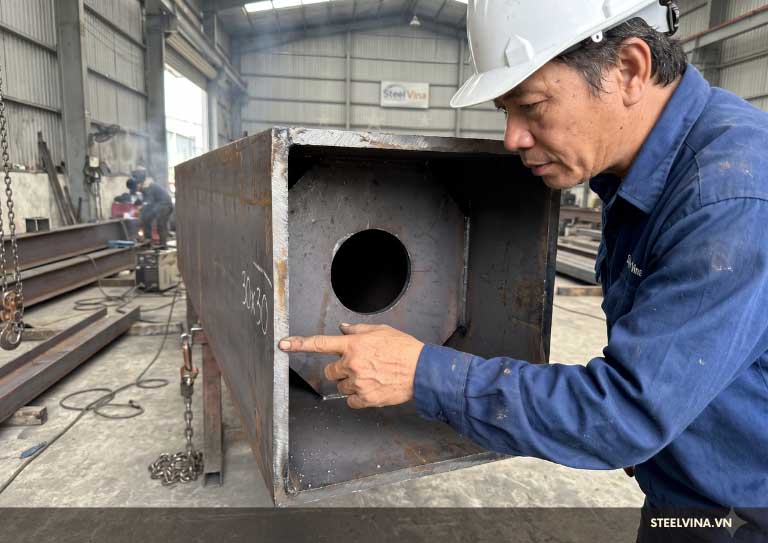
Mấy cây hầm hộp hay cột lớn thường hay có gân chịu lực hàn bên trong ruột. Nhiều thợ quên béng mất chỗ này, cứ thế hàn kín lại thành ra chia cây thép thành mấy khoan bít bùng. Gặp trường hợp này, trước khi ráp vào phải xén vát 4 góc của tấm vách (mỗi góc xén tối thiểu 30 x 30 mm), hoặc trổ một lỗ to ngay giữa tấm ngăn. Có thể thì kẽm lỏng mới luồn lại chảy thông suốt từ đầu này đến đầu kia được.
Chỗ hàn ốp đè mí hai tấm thép lên nhau
Cái ngày cực kỳ nguy hiểm mà rất nhiều xưởng chủ quan. Hai tấm thép hàn đè mí giáp lưng vào nhau mà diện tích tiếp xúc to hơn bàn tay (Tầm 100 cm² trở lên) là dứt khoát phải khoan một lỗ thông khí xuyên qua một tấm. Giữa hai cái mặt thép áp sát đó lúc nào cũng có khe hở siêu nhỏ, hơi ẩm với dầu mỡ ngấm vào trong kẹt lại ở đấy. Thả xuống lò kẽm nóng ran, nó sôi lên bốc hơi tạo áp suất cực lớn, nhẹ thì nứt toác mối hàn, nặng là nổ cái đoàng bung cả cụm kết cấu ngay.
Các lỗi khoét lỗ thường gặp và cách xử lý nghiệm thu
Đi mạ kẽm mà khoét lỗ ẩu thì lúc nghiệm thu rất dễ bị vịn lại, chưa kể làm hỏng cả cây thép. Dưới đây là mấy cái lỗi xưởng hay dính nhất và cách chữa cháy thực tế:
-
Khoét lỗ quá nhỏ: Lỗ nhỏ tí hin làm kẽm lỏng chảy ra không kịp, chưa kịp thoát hết đã nguội ngắt rồi bịt kín luôn miệng lỗ. Hậu quả là cây thép ngậm kẽm nặng trịch, tốn thêm tiền cân ký. Gặp ca này thì chỉ có nước cầm máy khoan doa to ra cho đúng cỡ bảng tra ASTM A385 rồi mới nhúng được.
-
Khoét thụt lùi cách xe mép đáy: Lỗ mà nằm lửng lơ ở trên là phần đáy dưới biến thành cái ca múc nước, kẽm đọng lại thành một tảng cứng ngắc vừa xấu vừa hao kẽm. Cách sửa là phải rạch thêm một lỗ phụ sát rạt chân mối hàn, hoặc lấy máy mài vát xéo mép xuống tận đấy cho kẽm trôi hết.
-
Quên khoét lỗ ở khoang kín: Cái này là tai họa lớn nhất. Quên một cái thôi là thả vào lò nó nổ bung bét, méo mó hết cả dầm thép mà còn nguy hiểm tín mạng thợ lò. Để tránh vụ này thì lúc ở xưởng gia công, trước khi bốc hàng lên xe tải chở đi mạ, anh em quản lý bắt buộc phải lật bản vẽ soi lại từng cây một cho chắc ăn 100%.
-
Đục lỗ xong để nguyên bavia lởm chởm: Khoan hay thổi gió đá xong mà lười không mài, kẽm nó sẽ bám vào mấy cái mạt sắt thừa đó đông lại thành gai nhọn hoắt. Lúc bốc xếp hay lắp dựng ở công trường quẹt trúng là rách tay chảy máy ngay. Cho nên cứ khoét xong là phải cầm máy mài lướt qua một đường cho miệng lỗ nhẵn thín là êm đẹp.
Dịch vụ tư vấn kỹ thuật và mạ kẽm nhúng nóng tại Steelvina
Khoét lỗ cho đúng nhìn thì phụ nhưng lại quyết định cả độ bền lẫn độ đẹp cửa cây thép sau khi mạ. Thấu hiểu chỗ đó nên bên Steelvina mình hổ trợ anh em ngay từ lúc còn nằm trên bản vẽ:
-
Xem bản vẽ giùm, không tính phí: Anh em cứ quăng file tekla hay auto CAD qua, đội ngủ kỹ sư bên mình sẽ soi kỹ từng vị trí đục lỗ thở, lỗ xả kẽm trên kết cấu xem chuẩn chưa rồi cho xưởng cắt hàng loạt. Tránh tình trạng làm xong hết chở tới lò mới phát hiện thiếu lỗ, lúc đó đè ra khoan lại vừa cực vừa nản.
-
Bể mạ lớn, độ dài cỡ nào cũng nhận: hệ thống bể mạ quy mô, nhiệt giữ đều nên mấy cây dầm H, I, U, V cỡ lớn, ống thép dài ngoằng hay dàn thang máng cáp công nghiệp cồng kềnh đưa qua đều nhúng lọt và mạ ngon lành.
-
Nghiệm thu hồ sơ nhẹ tênh: Chất lượng kẽm bám đều chuẩn theo ASTM A123, TCVN 5408 hay chuẩn Úc. Hàng xuất xưởng có cấp đủ chứng chỉ kiểm định chất lượng (Mill test) để anh em nộp tư vấn giám sát duyệt cái rẹt là xong.
Liên hệ tư vấn kỹ thuật & nhận báo giá mạ kẽm nhúng nóng
Anh em thiết kế hay bên thi công đang cấn chỗ đột lỗ mạ kẽm trên bản vẽ, hoặc cần quăng bản vẽ qua nhờ bóc tách khối lượng để lấy giá mạ kẽm nhúng nóng. Mọi chi tiết xin vui lòng liên hệ qua số máy hotline của chúng tôi để được hổ trợ sớm nhất hôm nay.
 0947 38 40 42
 steelvinagroup@gmail.com

 0947 38 40 42